Inspeksi boiler yang terencana menentukan apakah unit uap di pabrik Anda tetap aman sampai jadwal overhaul berikutnya. Tube yang menipis sering tidak menunjukkan gejala apa pun dari luar. Namun, satu kebocoran kecil bisa memaksa produksi berhenti mendadak. Karena itu, banyak tim pemeliharaan memakai NDT (Non-Destructive Test), yaitu pengujian yang tidak merusak komponen, untuk memeriksa kondisi tube.
Artikel ini menjelaskan penyebab kerusakan tube, metode NDT yang umum dipakai, cara memilihnya, dan tahapan kerja di lapangan. Anda juga akan menemukan contoh skenario agar pembahasan lebih mudah diterapkan.
Mengapa Inspeksi Boiler Berfokus pada Tube?
Tube adalah pipa tempat air dan uap menyerap panas pembakaran. Pada boiler pipa air (water-tube boiler), air mengalir di dalam tube dan gas panas melewati sisi luarnya. Pada boiler pipa api (fire-tube boiler), arahnya terbalik. Di kedua desain, dinding tube menahan tekanan dan suhu tinggi sekaligus.
Karena itu, kondisi dinding tube sangat memengaruhi umur pakai boiler. Dinding yang menipis tidak lagi kuat menahan tekanan kerja. Sebagai contoh, tube di zona burner menerima panas paling besar, sehingga inspektur biasanya memeriksa area itu lebih dulu. Selain itu, kebocoran tube boiler dapat merusak tube di sekitarnya akibat semburan uap, sehingga kerusakan kecil berkembang menjadi kerusakan besar.
Penyebab Kebocoran Tube Boiler dan Penipisan Dinding Tube
Penipisan dinding tube umumnya berasal dari beberapa mekanisme berikut:
- Korosi sisi air: kualitas air umpan yang buruk membuat oksigen terlarut atau endapan merusak permukaan dalam tube.
- Korosi sisi api: abu dan gas pembakaran menyerang permukaan luar tube, terutama pada bahan bakar tertentu.
- Erosi: aliran abu atau uap dari soot blower (alat pembersih jelaga) menggerus permukaan luar tube.
- Overheating: aliran pendingin yang terganggu membuat logam terlalu panas dan melemah.
- Kelelahan termal: siklus start-stop berulang memicu retak pada sambungan las.
Kebocoran terjadi ketika dinding tersisa tidak sanggup menahan tekanan, atau ketika retak menembus dinding. Misalnya, endapan di dalam tube menghambat perpindahan panas. Akibatnya, suhu logam naik dan tube pecah lebih cepat. Dengan memahami mekanisme ini, inspektur dapat memilih metode NDT yang sesuai untuk setiap lokasi.
Metode NDT untuk Inspeksi Boiler
Tidak ada satu metode yang cocok untuk semua tube. Berikut metode yang paling sering dipakai pada inspeksi boiler.
Visual Testing (VT)
VT adalah pemeriksaan visual oleh inspektur, sering dengan bantuan boroskop (kamera kecil) dan senter. Metode ini cepat dan murah untuk menemukan korosi, benjolan, atau retak di permukaan. Namun, VT tidak mengukur sisa tebal dinding. Karena itu, hasilnya biasanya dilanjutkan dengan metode lain.
Ultrasonic Testing (UT) untuk Penipisan Dinding Tube
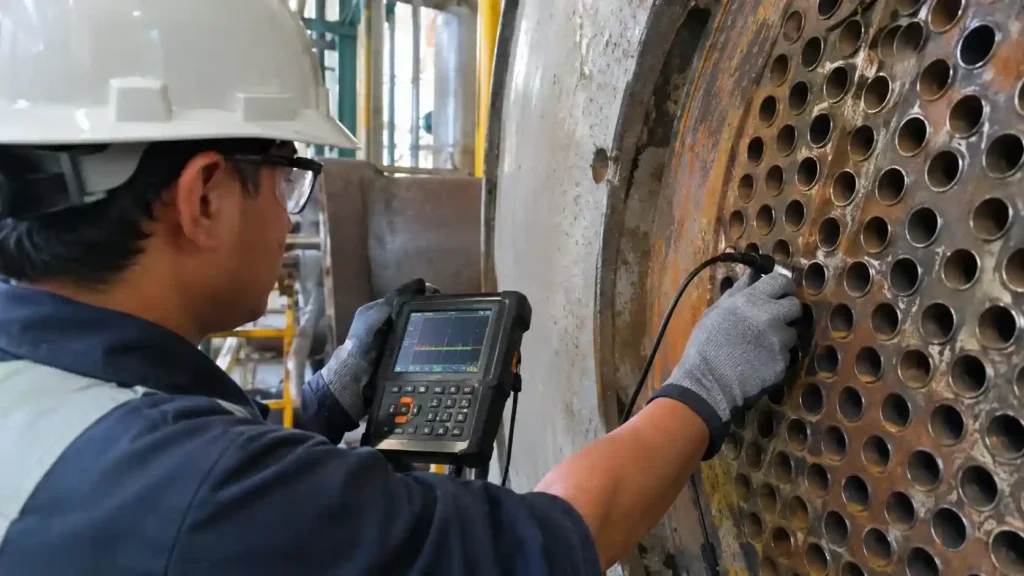
Ultrasonic Testing (UT) memakai gelombang suara berfrekuensi tinggi untuk mengukur tebal dinding. Inspektur menempelkan probe dengan cairan couplant, lalu alat membaca waktu pantul gelombang dari dinding belakang. Sebagai contoh, pengukuran di titik-titik terpilih pada waterwall (dinding tube di sekeliling ruang bakar) menunjukkan area yang tebalnya jauh di bawah nominal. UT juga dapat mendeteksi cacat internal pada las. Namun, permukaan harus bersih, sehingga kerak dan cat longgar perlu dibuang lebih dulu.
Eddy Current Testing (ECT) dan Remote Field Testing (RFT)
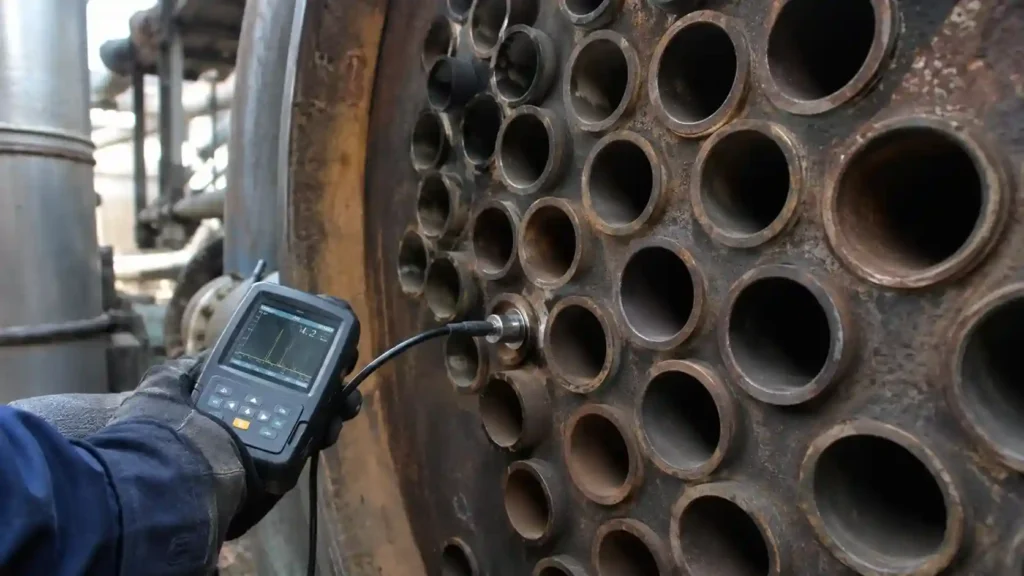
Eddy Current Testing (ECT) mendeteksi cacat lewat arus induksi pada logam. Metode ini sangat efektif untuk tube non-feromagnetik, seperti tube kondenser atau heat exchanger berbahan paduan tembaga atau stainless tertentu. Sementara itu, tube boiler baja karbon bersifat feromagnetik, sehingga ECT konvensional kurang cocok. Untuk kondisi tersebut, inspektur dapat memakai Remote Field Testing (RFT), yaitu teknik elektromagnetik yang menembus dinding tube baja. Probe ditarik melalui bagian dalam tube, lalu sinyalnya menunjukkan area yang kehilangan logam.
Metode Pendukung
Beberapa metode lain melengkapi hasil di atas:
- Internal Rotary Inspection System (IRIS): teknik ultrasonik dengan probe berputar di dalam tube berisi air, yang menghasilkan profil tebal dinding sekeliling tube.
- Magnetic Particle Testing (MT) dan Penetrant Testing (PT): mendeteksi retak permukaan, terutama pada las dan sambungan.
- Radiographic Testing (RT): memeriksa kondisi dalam las memakai radiasi, sehingga area kerja memerlukan pengamanan khusus.
- Uji hidrostatik: bukan metode NDT dalam arti sempit, tetapi sering dipakai untuk memverifikasi kekuatan tube setelah perbaikan.
Cara Memilih Metode Inspeksi Boiler yang Tepat
Pemilihan metode bergantung pada tiga hal: jenis boiler, bahan tube, dan jenis kerusakan yang dicurigai. Untuk penipisan yang merata, UT atau IRIS memberi data tebal yang jelas. Sebaliknya, untuk retak halus di sambungan las, MT atau PT lebih sesuai.
Akses juga ikut menentukan. Misalnya, tube waterwall yang hanya terjangkau dari luar cocok untuk UT dari sisi luar. Sebaliknya, tube yang ujungnya bisa dibuka cocok untuk probe internal. Selain itu, waktu shutdown yang terbatas mendorong tim memilih metode yang mampu memeriksa banyak tube dengan cepat. Perencanaan sebelum shutdown pun menghemat banyak jam kerja.
Tahapan Inspeksi Boiler di Lapangan
Alur kerja berikut umum dipakai, meski detailnya berbeda untuk tiap unit:
- Tinjau data: pelajari riwayat operasi, laporan inspeksi sebelumnya, dan catatan kebocoran.
- Siapkan boiler: dinginkan, isolasi, buka akses, lalu terapkan prosedur keselamatan ruang terbatas.
- Bersihkan permukaan: hilangkan abu, kerak, dan karat di area uji.
- Periksa secara visual: tandai area yang mencurigakan.
- Terapkan UT, RFT, atau metode lain: catat hasil di setiap titik.
- Evaluasi hasil: bandingkan data dengan tebal minimum yang diizinkan.
- Susun laporan: cantumkan temuan, rekomendasi perbaikan, dan interval inspeksi berikutnya.
Sebagai contoh, tim yang menemukan penipisan lokal di zona burner dapat memperluas pemeriksaan ke tube di sekitarnya. Setelah itu, tube bermasalah ditandai untuk penggantian. Dengan cara ini, keputusan perbaikan bersandar pada data, bukan perkiraan.
Standar dan Kompetensi untuk Pemeriksaan Tube Boiler
Pemeriksaan tube mengacu pada kode dan regulasi yang berlaku. ASME Boiler and Pressure Vessel Code Section I mengatur boiler tenaga, sedangkan Section V mengatur metode pemeriksaan tanpa merusak. Di Indonesia, pemeriksaan pesawat uap dan bejana tekan juga mengikuti regulasi K3 dari Kementerian Ketenagakerjaan.
Selain itu, personel NDT sebaiknya tersertifikasi, misalnya berdasarkan ISO 9712 atau skema internal seperti SNT-TC-1A. Anda juga berhak meminta prosedur tertulis dan bukti kalibrasi alat sebelum pekerjaan dimulai. Dokumen tersebut membantu memastikan hasil pengujian dapat dipertanggungjawabkan.
Jasa NDT untuk Inspeksi Boiler
PT Samudra Teknik Solusindo menyediakan jasa NDT (Non-destructive Test) untuk kebutuhan pemeriksaan komponen industri. Kami menyesuaikan metode dengan kondisi unit, akses, dan jadwal shutdown Anda. Jika Anda ingin berdiskusi tentang rencana inspeksi boiler, silakan hubungi kami.
FAQ: Seputar NDT untuk Inspeksi Boiler
Seberapa sering inspeksi boiler perlu dilakukan?
Apakah inspeksi boiler dengan NDT harus menunggu boiler dimatikan?
Metode NDT apa yang paling cocok untuk mengukur penipisan dinding tube?
Apa tanda awal kebocoran tube boiler?
Kesimpulan
Inspeksi boiler yang rutin membantu Anda menemukan penipisan dan kebocoran tube sebelum berubah menjadi gangguan produksi. Visual Testing memberi gambaran awal, UT dan IRIS mengukur sisa tebal, sedangkan RFT dan ECT melengkapi pemeriksaan sesuai bahan tube. Pilih metode berdasarkan jenis boiler, akses, dan kerusakan yang dicurigai, lalu pastikan pelaksananya kompeten dan bekerja sesuai prosedur. Dengan data inspeksi yang jelas, keputusan perbaikan dan penjadwalan overhaul menjadi lebih terukur.
PT Samudra Teknik Solusindo
Alamat:
Jl. Pd. Kelapa Raya, RT.9/RW.11, Pd. Klp., Kec. Duren Sawit, Jakarta Timur 13450