Keandalan struktur logam pada proyek manufaktur, konstruksi, dan minyak bumi sangat bergantung pada kualitas sambungan las. Cacat tersembunyi di dalam komponen las dapat mengakibatkan kegagalan struktural yang fatal. Oleh karena itu, penerapan pengujian non-destruktif (Non-Destructive Testing atau NDT) menjadi kebutuhan mutlak. Salah satu metode yang paling sesuai untuk kebutuhan ini adalah penggunaan ultrasonic flaw detector.
Pengujian dengan prinsip gelombang suara berfrekuensi tinggi memungkinkan teknisi mendeteksi diskontinuitas internal tanpa merusak komponen yang diuji. Memahami fungsi, prinsip kerja, dan tata cara penggunaan ultrasonic flaw detector adalah langkah penting untuk memastikan standar keamanan serta kualitas material tetap terjaga sesuai regulasi industri.
Apa Itu Ultrasonic Flaw Detector?
Flaw detector ultrasonic adalah instrumen pengujian material yang memancarkan gelombang suara frekuensi tinggi (biasanya antara 0,5 MHz hingga 15 MHz) ke dalam objek uji. Jika terdapat cacat di dalam material, seperti retak, rongga udara, atau inklusi terak, gelombang suara akan dipantulkan kembali dan ditangkap oleh transduser.
Perangkat ini merupakan bagian inti dari metode ultrasonic test, yang terbukti mampu memetakan keberadaan diskontinuitas secara presisi baik di permukaan maupun di bagian dalam (sub-surface).
Elemen Utama Sistem Pengujian:
- Transduser (Probe): Mengubah energi listrik menjadi gelombang ultrasonik dan sebaliknya melalui efek piezoelektrik.
- Couplant: Cairan atau gel penghubung yang dioleskan pada permukaan material untuk menghilangkan celah udara agar gelombang suara merambat sempurna.
- Unit Pemroses Signal: Mengolah pulsa pantulan menjadi grafik pantulan gelombang (A-scan, B-scan, atau C-scan) pada layar monitor digital.
Fungsi Utama Ultrasonic Flaw Detector untuk Inspeksi Las
Dalam pengujian kualitas sambungan las (weld inspection), perangkat flaw detector memainkan peran sentral dalam memastikan integritas struktur. Berikut adalah beberapa fungsi utamanya:
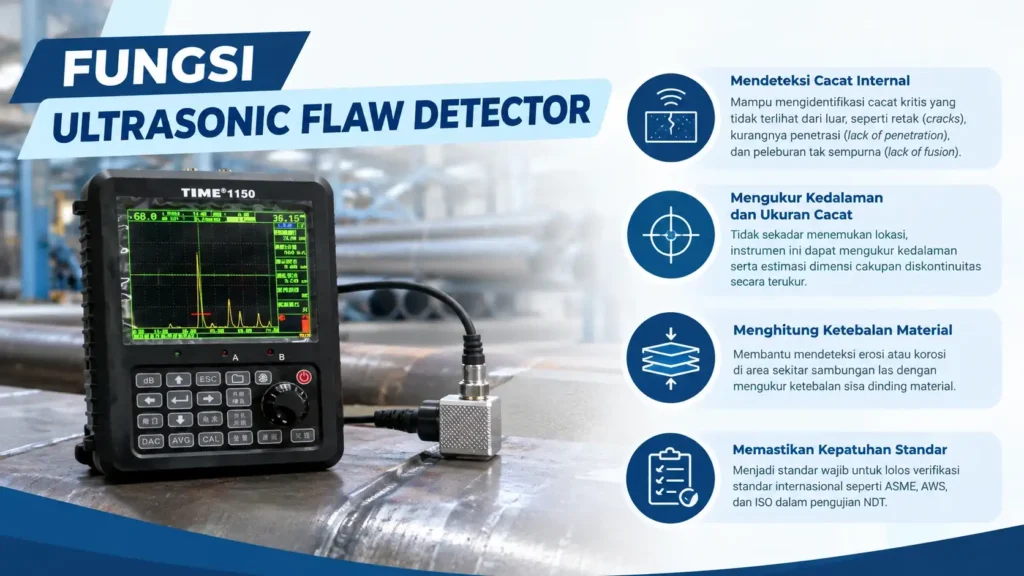
- Mendeteksi Cacat Internal (Sub-surface Flaws): Mampu mengidentifikasi cacat kritis yang tidak terlihat dari luar, seperti retak (cracks), kurangnya penetrasi (lack of penetration), dan peleburan tak sempurna (lack of fusion).
- Mengukur Kedalaman dan Ukuran Cacat: Tidak sekadar menemukan lokasi, instrumen ini dapat mengukur kedalaman serta estimasi dimensi cakupan diskontinuitas secara terukur.
- Menghitung Ketebalan Material (Thickness Measurement): Membantu mendeteksi erosi atau korosi di area sekitar sambungan las dengan mengukur ketebalan sisa dinding material.
- Memastikan Kepatuhan Standar Regulasi: Menjadi standar wajib untuk lolos verifikasi standar internasional seperti ASME, AWS, dan ISO dalam pengujian NDT.
Cara Kerja Ultrasonic Testing pada Pengujian Sambungan Las
Prosedur ultrasonic testing flaw detector memanfaatkan prinsip pantulan akustik (echo-pulse technique). Ketika gelombang suara melintasi media yang homogen, gelombang berjalan konstan. Namun, saat menjumpai perbatasan antar media atau celah internal, sebagian gelombang terrefleksi kembali.
- Pemancaran Sinyal: Transduser mengirimkan pulsa akustik berfrekuensi tinggi melewati batas permukaan material.
- Merambat di Logam: Suara merambat lurus di dalam struktur kristal logam.
- Pantulan Cacat: Saat mengenai batas diskontinuitas (misalnya rongga udara pada sambungan las), impedansi akustik berubah seketika, memicu sinyal pantulan (echo).
- Pembacaan Sinyal: Sinyal pantulan ditangkap kembali oleh transduser dan ditampilkan pada layar sebagai grafik gelombang (peak) dengan skala jarak dan amplitudo tertentu.
Jenis-Jenis Cacat Las yang Dapat Dideteksi
Penggunaan metode ultrasonic testing sangat efektif dalam mengevaluasi berbagai jenis cacat mekanis yang umum terjadi pada proses pengelasan. Berikut adalah daftar jenis cacat las yang bisa dideteksi oleh alat ultrasonic flaw detector:
| Jenis Cacat Las | Deskripsi Singkat | Tingkat Bahaya |
| Lack of Penetration | Penetrasi logam las tidak mencapai akar sambungan (root). | Tinggi |
| Lack of Fusion | Logam pengisi tidak menyatu sempurna dengan logam induk (base metal). | Sangat Tinggi |
| Porositas (Porosity) | Gelembung gas yang terperangkap di dalam cairan las saat pembekuan. | Sedang |
| Inklusi Terak (Slag Inclusion) | Tahi las atau bahan non-logam yang terperangkap di dalam deposit las. | Sedang, Tinggi |
| Retak (Cracks) | Diskontinuitas linear akibat tegangan residual atau pendinginan cepat. | Sangat Tinggi |
Panduan Langkah-Langkah Penggunaan di Lapangan
- Persiapan Permukaan (Surface Preparation): Bersihkan permukaan material dari kerak, cat tebal, karat, atau kotoran yang dapat mengganggu kontak transduser.
- Kalibrasi Alat: Lakukan kalibrasi kecepatan gelombang suara (sound velocity) dan zero offset menggunakan blok kalibrasi standar seperti V1/IIW Block atau V2 Block.
- Pemberian Couplant: Oleskan couplant (gel atau oli khusus) secara merata pada area jalur pemindaian (scanning path).
- Pemindaian (Scanning): Gerakkan angle probe atau straight probe secara perlahan di sepanjang samping jalur las (weld seam) dengan pola pergerakan zig-zag atau raster scan.
- Analisis Sinyal (Signal Interpretation): Amati puncak sinyal (echo) yang muncul pada layar A-scan. Tentukan posisi kedalaman, jarak, dan elevasi cacat berdasarkan amplitudo sinyal yang melampaui garis batas (DAC/TCG curve).
- Pencatatan Hasil: Dokumentasikan koordinat lokasi cacat, jenis diskontinuitas, serta status kelayakan (Accept/Reject) berdasarkan kriteria penerimaan yang berlaku.
Rekomendasi Produk Ultrasonic Flaw Detector
Untuk memastikan keberhasilan hasil pengujian NDT pada proyek Anda, pemilihan instrumen penguji yang presisi dan tahan lama adalah kunci utama. PT Samudra Teknik Solusindo menyediakan perangkat unggulan Digital Ultrasonic Flaw Detector TIME 1150 yang dirancang khusus untuk memenuhi standar ketat pengujian kualitas material dan sambungan las di berbagai sektor industri.
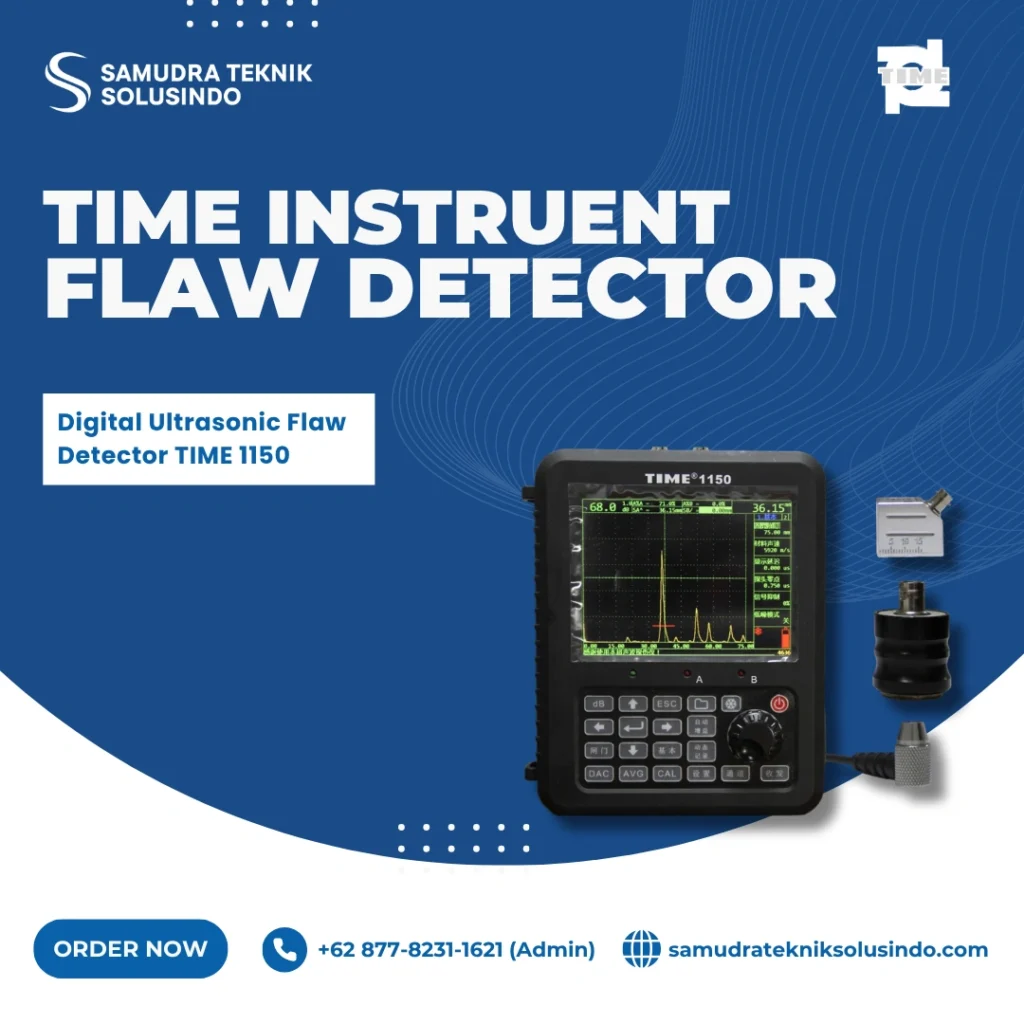
Beberapa keunggulan utama dari Digital Ultrasonic Flaw Detector TIME 1150 meliputi:
- Desain Ringkas dan Portabel: Memudahkan fleksibilitas pengujian di area lapangan (field test) maupun area dengan ruang terbatas.
- Layar Digital Beresolusi Tinggi: Tampilan layar jernih yang memudahkan pembacaan grafik A-scan secara presisi bahkan di bawah paparan sinar matahari langsung.
- Fitur Kurva DAC/AVG Otomatis: Mempercepat analisis evaluasi ukuran dan tingkat keparahan cacat secara otomatis sesuai standar internasional.
- Kapasitas Memori Penyimpanan Luas: Mampu menyimpan ratusan data hasil pemindaian dan konfigurasi pengujian untuk kemudahan pembuatan laporan resmi.
- Kecepatan Sampling Tinggi: Memberikan respons sinyal real-time yang stabil dan akurat saat mendeteksi diskontinuitas mikro pada material logam tebal maupun tipis.
FAQ: Seputar Alat Ultrasonic Flaw Detector
Apa perbedaan utama antara ultrasonic flaw detector dan pengujian radiografi (X-Ray) pada lasan?
Mengapa penggunaan couplant sangat penting dalam proses pengujian ultrasonic flaw detector?
Apakah ultrasonic flaw detector dapat digunakan untuk menguji material selain logam?
Seberapa sering kalibrasi alat ultrasonic flaw detector harus dilakukan?
Kesimpulan
Penerapan ultrasonic flaw detector pada inspeksi sambungan las merupakan metode pengujian non-destruktif yang sangat efektif untuk menjaga keandalan dan keselamatan struktur teknis. Dengan kemampuan mendeteksi cacat internal tanpa merusak material, instrumen ini menjadi investasi penting dalam pengendalian kualitas (quality control) industri modern.
PT Samudra Teknik Solusindo
Alamat:
Jl. Pd. Kelapa Raya, RT.9/RW.11, Pd. Klp., Kec. Duren Sawit, Jakarta Timur 13450