Repair weld adalah proses membuang bagian las yang cacat lalu mengelasnya kembali sampai sesuai persyaratan. Banyak tim lapangan merasa pekerjaan sudah selesai ketika hasil las baru tampak rapi. Namun, tampilan luar tidak menjamin bagian dalam sambungan bebas cacat. Karena itu, pengujian ulang setelah perbaikan las menjadi bukti bahwa cacat benar-benar hilang.
Artikel ini membantu welding inspector, QC inspector, engineer QA/QC, dan tim maintenance menentukan pengujian setelah repair weld. Anda akan melihat urutan pemeriksaan, dan pilihan metode NDT.
Apa yang Dimaksud dengan Repair Weld?
Repair weld mencakup tiga langkah: menemukan cacat, membuangnya sampai logam bebas dari cacat, lalu mengelas ulang di area yang sama. Pekerjaan ini berbeda dari sekadar merapikan permukaan dengan gerinda. Jika gerinda hanya menghaluskan, perbaikan las menambah logam las baru yang juga harus lolos pemeriksaan.
Orang yang mengerjakannya sering disebut repair welder, yaitu juru las yang memegang kualifikasi sesuai prosedur perbaikan. Prosedur itu tertulis dalam WPS (welding procedure specification), yakni dokumen yang mengatur cara pengelasan. Sebagai contoh, repair welder pada pipa proses wajib memakai parameter yang tercantum di WPS repair.
Sebagai ilustrasi, bayangkan tim fabrikasi menemukan porositas pada las pipa proses setelah radiografi. Welder menggali area bermasalah, mengelas ulang, lalu tim QC meminta radiografi kedua pada area yang sama. Hasilnya bersih, sehingga sambungan itu dinyatakan lolos dan laporan perbaikannya masuk ke dokumen mutu.
Cacat Las yang Memicu Repair Weld
Tidak semua cacat berujung pada repair weld, tetapi beberapa jenis hampir selalu menuntutnya. Berikut cacat yang paling sering ditemukan saat inspeksi sambungan las:
- Porositas: rongga gas kecil di dalam logam las, biasanya terdeteksi lewat radiografi.
- Incomplete fusion: logam las tidak menyatu sempurna dengan logam induk atau lapisan sebelumnya.
- Incomplete penetration: akar sambungan tidak terisi penuh.
- Slag inclusion: sisa terak terperangkap di dalam las.
- Retak: cacat paling serius karena dapat merambat saat beban bekerja.
- Undercut: alur di tepi las yang mengurangi ketebalan efektif.
Namun, batas penerimaan setiap cacat bergantung pada standar dan spesifikasi proyek, jadi tim harus merujuk dokumen yang berlaku. Sebagai contoh, retak umumnya ditolak pada hampir semua kriteria, sedangkan porositas kecil kadang masih diterima.
Tahapan Repair Weld dari Penggalian hingga Pengujian Ulang
Urutan kerja yang disiplin pada repair weld mencegah cacat yang sama muncul kembali. Anda dapat memakai tiga tahap berikut sebagai kerangka.
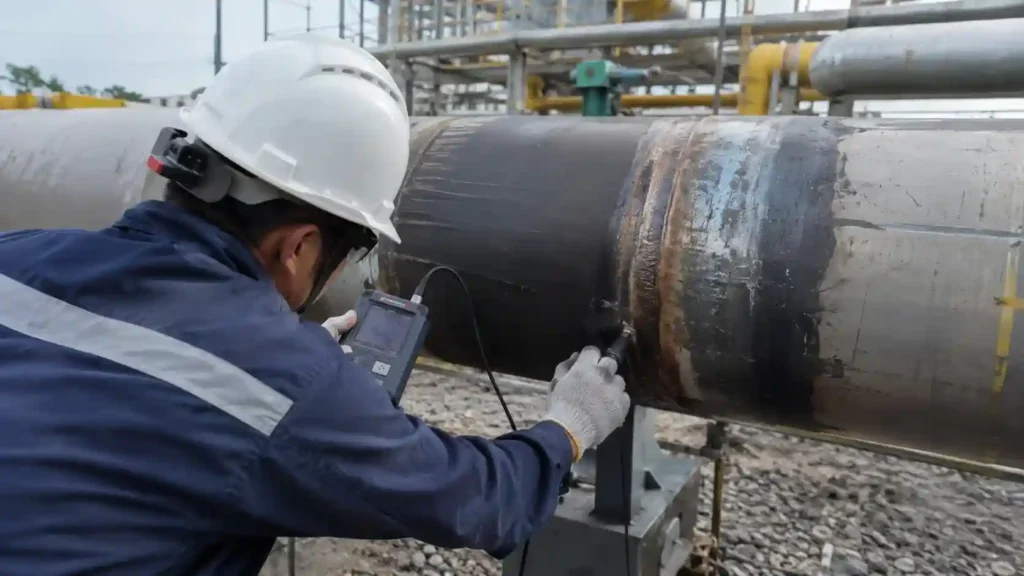
1. Pastikan Cacat Sudah Terbuang Sepenuhnya
Juru las menggali cacat dengan gerinda atau gouging, yaitu pemotongan alur memakai busur listrik, sampai mencapai logam sehat. Setelah itu, inspektur memeriksa rongga galian sebelum las dimulai, memakai penetrant test (PT) atau magnetic particle test (MT) untuk menampakkan retak permukaan. Langkah ini penting karena las baru akan menutupi sisa cacat dan menyulitkan pemeriksaan berikutnya. Contohnya, retak halus di ujung galian dapat lolos jika tim hanya mengandalkan mata.
2. Las Ulang Memakai Prosedur yang Sudah Dikualifikasi
Repair weld harus mengikuti WPS yang sudah dikualifikasi, sering lewat PQR (procedure qualification record) sebagai bukti uji prosedurnya. Beberapa spesifikasi meminta prosedur khusus untuk perbaikan, terutama pada baja paduan atau material yang sensitif terhadap panas. Selain itu, inspektur memantau suhu pemanasan awal, suhu antar-lapis, dan kebersihan tiap lapisan las. Dengan begitu, tim menekan risiko cacat baru di area yang sama.
Pengujian Ulang Setelah Perbaikan Las
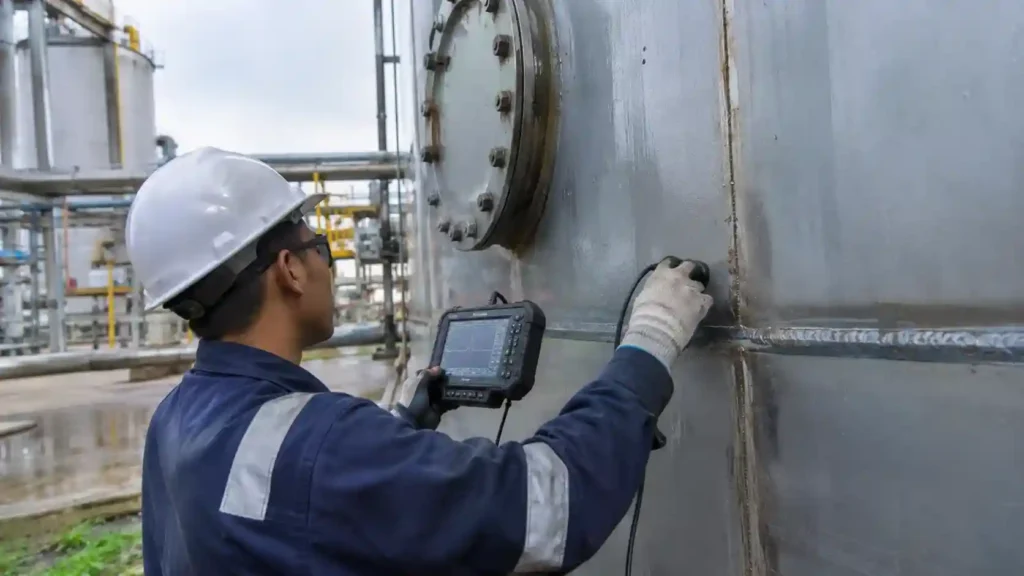
Setelah las selesai dan dingin, inspektur memulai dengan pemeriksaan visual. Tim baru melanjutkan ke pengujian berikutnya jika permukaan las sudah bersih dan berbentuk sesuai syarat. Pada piping proses, ASME B31.3 pasal 341.3.3 mensyaratkan pekerjaan yang diperbaiki diperiksa ulang dengan metode dan kriteria penerimaan yang sama seperti pemeriksaan awal. Misalnya, jika tim awalnya memeriksa las pipa dengan radiografi, mereka memeriksa hasil repair weld dengan radiografi juga.
Pada baja kekuatan tinggi seperti ASTM A514 dan A517, AWS D1.1 mensyaratkan NDT penerimaan minimal 48 jam setelah las selesai. Alasannya, retak akibat hidrogen dapat muncul terlambat setelah las dingin. Karena itu, inspektur perlu memeriksa persyaratan jeda tersebut sebelum menjadwalkan pengujian.
Metode NDT untuk Pengujian Ulang Setelah Perbaikan Las
Pilihan pengujian NDT pada sambungan las bergantung pada letak cacat, ketebalan material, dan syarat proyek. Tabel berikut merangkum fungsi tiap metode pada sambungan las yang baru diperbaiki.
| Metode | Mendeteksi | Contoh pemakaian |
|---|---|---|
| Visual Test (VT) | Cacat permukaan seperti undercut dan bentuk las | Pemeriksaan awal setelah las dingin |
| Penetrant Test (PT) | Retak dan pori terbuka di permukaan | Las stainless steel atau aluminium |
| Magnetic Particle Test (MT) | Retak permukaan dan dekat permukaan | Las baja karbon pada struktur |
| Ultrasonic Test (UT) | Cacat internal dan retak di dalam las | Las tebal pada bejana tekan |
| Radiography Test (RT) | Porositas, slag, dan kurang penetrasi | Las pipa proses |
Pada praktiknya, satu sambungan sering memerlukan lebih dari satu metode. Contohnya, tim memakai Magnetic Test untuk memeriksa rongga galian pada baja karbon, lalu Ultrasonic Test atau Radiography Test untuk penerimaan akhir. Kombinasi ini menutup kelemahan masing-masing metode. Untuk repair weld yang diatur kode tertentu, rujuk ketentuan kode itu dan spesifikasi proyek.
Pemilihan antara Ultrasonic Test dan Radiography Test sering mengikuti geometri sambungan. Radiography Test cocok untuk las pipa berdinding tipis hingga sedang karena menghasilkan gambar yang mudah didokumentasikan. Ultrasonic Test lebih praktis pada las tebal atau area yang sulit dijangkau sumber radiasi, dan tidak memerlukan zona pengamanan radiasi seluas Radiography Test. Karena itu, perencanaan metode sebaiknya dimulai sebelum perbaikan dikerjakan.
Seberapa Luas Area yang Harus Diuji Ulang?
Tim wajib menguji ulang seluruh area repair weld, dan pengujian biasanya mencakup zona di sekitarnya agar tepi galian ikut terperiksa. Cakupan pastinya mengikuti prosedur NDT dan spesifikasi proyek.
Misalkan perbaikan hanya menyentuh sepertiga panjang sambungan. Tim menandai batas galian pada benda kerja sebelum pengujian, sehingga operator NDT tahu persis bagian yang harus diperiksa. Penandaan ini juga membantu inspektur mencocokkan hasil dengan laporan perbaikan.
Kode tertentu juga mengatur sampling progresif. Pada piping proses, ASME B31.3 pasal 341.3.4 meminta pemeriksaan sampel tambahan sejenis jika sampel awal menunjukkan cacat. Jika sampel tambahan juga cacat, cakupan pemeriksaan terus meluas. Namun, cacat pada hasil perbaikan tidak memicu sampling progresif baru; tim memperbaiki dan menguji ulang item itu sampai lolos.
Berapa Kali Repair Weld Boleh Dilakukan pada Satu Area?
ASME B31.3 tidak menetapkan jumlah maksimum perbaikan, sedangkan API 1104 memuat aturan khusus untuk perbaikan ganda pada retak. Karena itu, spesifikasi proyek biasanya menetapkan batas jumlah perbaikan. Pembatasan ini wajar karena setiap siklus panas dapat mengubah sifat logam di sekitar las.
Sebagai contoh hipotetis, proyek dapat menetapkan batas dua kali repair weld per area, lalu mewajibkan persetujuan engineer untuk perbaikan berikutnya. Jika area yang sama gagal berulang kali, tim biasanya menyelidiki akar masalah, mulai dari parameter las sampai kondisi material. Selain itu, banyak perusahaan memantau tingkat perbaikan tiap repair welder sebagai indikator mutu.
Kapan Penggantian Lebih Tepat daripada Repair Weld?
Tidak semua cacat layak diperbaiki. Jika cacat tersebar di banyak titik, penggantian segmen sering lebih aman dan lebih cepat. Sebagai contoh, retak di beberapa lokasi pada satu spool (potongan pipa prefabrikasi) biasanya menandakan masalah yang lebih luas. Dalam situasi itu, engineer menilai apakah memotong dan mengganti segmen lebih masuk akal secara teknis dan biaya.
Kesalahan Umum saat Pengujian Ulang Setelah Perbaikan Las
Beberapa kesalahan pada repair weld muncul berulang di lapangan, dan sebagian besar mudah dicegah.
- Melewatkan pemeriksaan rongga galian. Tim langsung mengelas, lalu menemukan sisa retak setelah las baru selesai.
- Memakai metode yang berbeda tanpa persetujuan. Contohnya, tim mengganti RT dengan VT saja karena lebih cepat, padahal spesifikasi meminta RT.
- Menguji area yang belum bersih. Terak dan percikan las dapat menutupi indikasi pada PT atau MT.
- Tidak mengaitkan hasil dengan lokasi. Tanpa penandaan jelas, laporan sulit dicocokkan dengan sambungan yang diperbaiki.
- Mengulang perbaikan tanpa mencari penyebab. Jika parameter las atau kondisi material tidak berubah, cacat yang sama akan muncul lagi.
Kelima kebiasaan di atas memang sederhana, tetapi dampaknya besar pada hasil inspeksi sambungan las.
Solusi Jasa NDT untuk Kebutuhan Repair Weld
PT Samudra Teknik Solusindo menyediakan jasa Non-destructive Test (NDT), antara lain ultrasonic test, magnetic particle test, penetrant test, dan radiography test. Layanan ini dapat membantu tim Anda memeriksa hasil repair weld sesuai prosedur dan kriteria proyek. Jika Anda membutuhkan pengujian untuk sambungan las yang baru diperbaiki, hubungi kami untuk mendiskusikan kebutuhan pekerjaan Anda.
FAQ: Seputar Repair Weld NDT
Apakah repair weld selalu harus diuji ulang?
Metode NDT apa yang paling sering dipakai setelah perbaikan las?
Apakah repair welder harus punya kualifikasi khusus?
Apakah retak pada las bisa diperbaiki?
Kesimpulan
Repair weld baru selesai ketika hasil pengujian ulang membuktikan bahwa cacat sudah hilang dan kriteria penerimaan terpenuhi. Mulailah dari penggalian yang bersih, lanjutkan dengan prosedur las yang sah, lalu uji area perbaikan dengan metode NDT yang sesuai. Selain itu, catat setiap langkah agar hasil inspeksi sambungan las dapat ditelusuri kapan saja. Dengan alur ini, tim maintenance maupun QC inspector bisa menjaga mutu sambungan tanpa mengulang pekerjaan yang sama.
PT Samudra Teknik Solusindo
Alamat:
Jl. Pd. Kelapa Raya, RT.9/RW.11, Pd. Klp., Kec. Duren Sawit, Jakarta Timur 13450